|
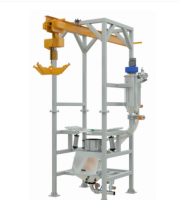
全密闭吨袋拆包机(带除尘

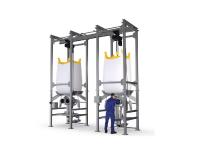
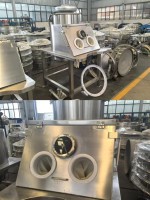
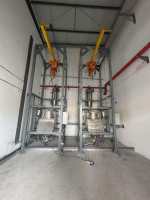
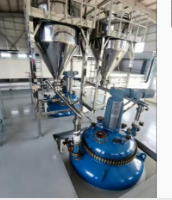
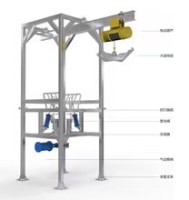
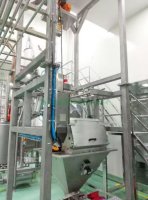
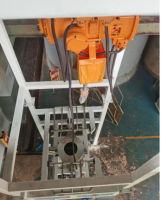
一、技术概述 全密闭吨袋拆包机是针对化工、食品、医药等行业粉粒状物料拆包需求开发的高端装备,通过集成防爆、除尘、自动化控制等核心技术,实现吨袋物料在完全密闭环境下的安全拆包与输送。设备采用模块化设计,满足防爆、防尘、防泄漏等严苛工况要求,综合处理效率可达5-10吨/小时。 二、核心部件技术解析 防爆电动葫芦系统 防爆型电动葫芦(Ex d IIB T4 Gb): 采用隔爆型电机与全封闭齿轮箱设计,额定载荷1-2吨,起升速度8m/min,配备双制动系统。外壳材质为铝合金(表面电阻<1×10^9Ω),符合ATEX 2014/34/EU防爆认证。 无线防爆遥控器(IP65防护等级): 2.4GHz FHSS跳频技术,有效控制距离50米,具备急停按钮与多档调速功能,操作界面符合人体工学设计。 工字钢导轨系统: Q235B材质轨道,跨度2-5m可调,配备自润滑滑动轴承与防脱轨装置,轨道直线度误差≤1.5mm/m。 密闭拆包室结构 气动密封门: 双层304不锈钢门板(厚度3mm),配备SMC气缸(缸径Φ80mm)与磁性开关,启闭时间≤3秒。门框采用EPDM三元乙丙橡胶密封条,泄漏率<0.5%。 破袋刀具组件: 多齿合金刀具(材质可选316L或钛合金),刀头硬度HRC58-62,配备扭矩限制器(设定值50-200N·m),破袋成功率>99%。 辅助下料系统: 高频气动振动器(冲击频率1200次/分钟),聚氨酯锤头,工作气压0.4-0.6MPa,可编程振动时序控制。 除尘净化系统 背包式除尘器: 处理风量2000-5000m³/h,PTFE覆膜滤筒(过滤面积40-80m²),过滤效率≥99.97%(0.3μm颗粒)。配备脉冲反吹系统(0.5-0.7MPa压缩空气),压差控制自动清灰。 负压控制系统: 变频离心风机(7.5-15kW),维持拆包室微负压-100~-300Pa,风速0.5-1.2m/s。 智能控制系统 PLC控制柜: 西门子S7-1200系列PLC,集成HMI触摸屏(10.1寸)。具备设备联动、故障诊断、数据记录功能,支持Modbus TCP通讯协议。 安全保护系统: 包含门禁联锁、紧急停机、气体检测(O₂、可燃气体)、振动监控等模块,达到SIL2安全等级。 检修与维护设计 快开式检修人孔: DN500mm圆形人孔,快开卡箍结构,配备可视观察窗(钢化玻璃,厚度12mm)。 模块化结构: 各功能单元采用法兰连接,拆装时间<2小时,维护通道宽度≥800mm。 三、工作流程与关键技术 吨袋定位:电动葫芦吊运吨袋至拆包工位,激光定位系统精度±5mm 密闭作业:气动门关闭后系统自检,除尘风机启动建立负压环境 破袋作业:旋转刀具执行X-Y轴向切割,配合振动器促进物料流动 物料输送:通过底部双螺旋或气力输送系统转运物料 空袋处理:完成拆包后空袋自动折叠,经废袋出口排出 自清洁循环:压缩空气吹扫系统执行滤筒再生与设备清洁 四、技术优势对比 指标 传统拆包方式 全密闭吨袋拆包机 粉尘泄漏量 >50mg/m³ <1mg/m³ 人工接触风险 高 零接触 防爆等级 无 Ex d IIB T4 单包处理时间 15-20分钟 5-8分钟 能耗指数 1.0 0.6-0.8 五、典型应用场景 1. 精细化工行业:碳黑、钛白粉等Ⅱ类防爆介质处理 2. 制药行业:API原料药、辅料的GMP标准拆包 3. 新能源材料:锂电正极材料、硅粉的无氧环境作业 4. 食品添加剂:维生素、香精香料的无污染拆包 结语 全密闭吨袋拆包机通过系统化集成机械、电气、控制等多领域技术,成功解决了传统拆包作业中的粉尘污染、物料损耗、人员安全隐患等行业痛点。随着智能传感技术与预测性维护算法的发展,新一代设备正朝着无人化拆包工作站的方向演进,为流程工业的智能化升级提供核心装备支撑。
|