|
防爆连续式真空上料机

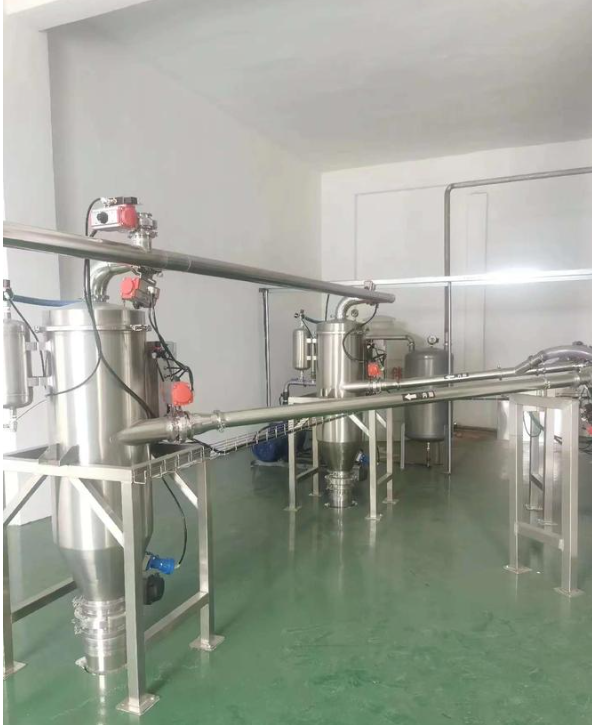
在化工、制药、食品等对安全生产要求严格的行业中,粉体、颗粒物料的自动化输送是保障生产效率与作业安全的关键环节。防爆连续式真空上料机系统凭借其密闭输送、防爆设计、高效连续作业等特点,成为高要求工业场景的首选解决方案。本文重点解析该系统的核心设备——连续式真空上料机,并阐述其在系统中的协同工作流程。 一、系统组成与功能概述 防爆连续式真空上料机系统由以下核心单元构成: 1.连续式真空上料机:物料输送的核心动力源,实现不间断吸料与卸料。 2.吨袋投料站:用于大容量原料的密闭投料,配备振动筛分与除尘装置。 3.不锈钢管道:316L材质,内壁抛光处理,满足耐腐蚀与防静电要求。 4.罗茨风机:提供稳定真空负压,流量可达20-200m³/min,支持长距离输送。 5.不锈钢大弯头:R=5D曲率半径设计,减少物料残留与磨损。
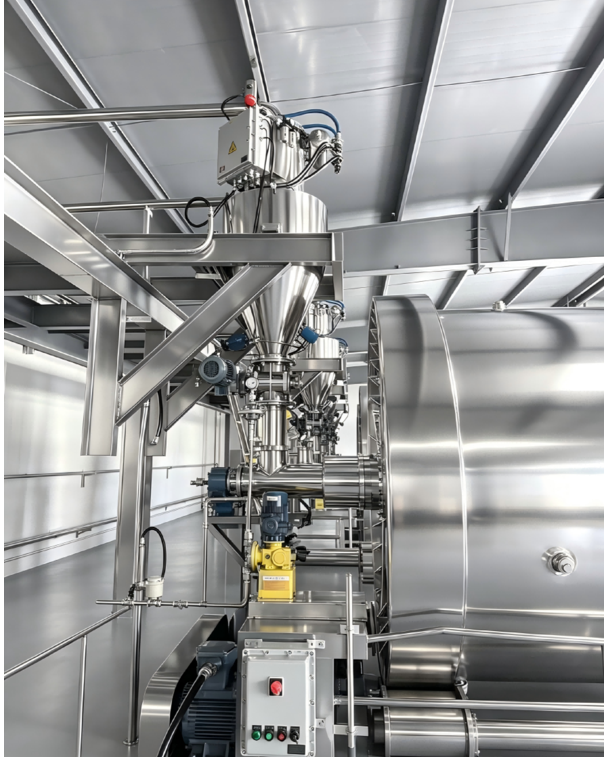
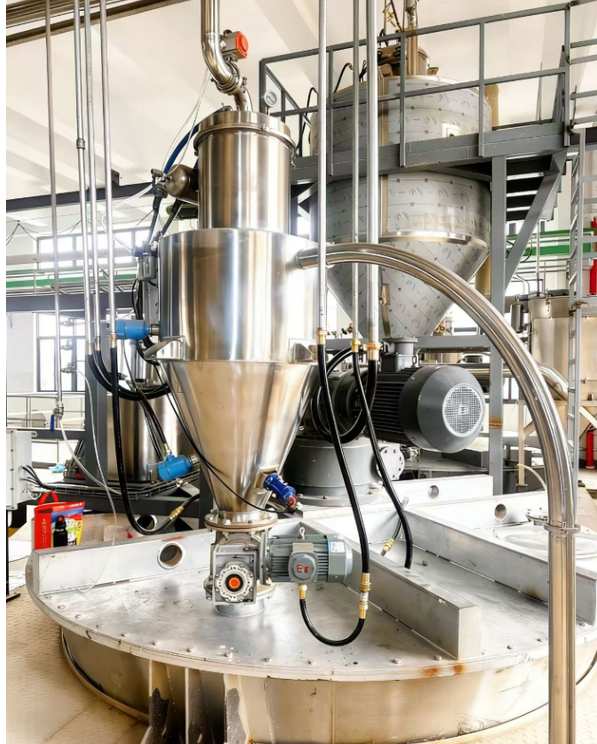
二、连续式真空上料机技术详解 部件名称 功能说明 上料机筒体 采用304/316L不锈钢,双层夹套设计,可通氮气惰化,满足防爆要求。 反吹脉冲阀 通过0.5-0.7MPa压缩空气定时反吹,清除滤芯表面粉尘,保障过滤效率≥99.9%。 脉冲控制仪 可编程PLC控制,支持反吹频率(5-300s)与时长(0.1-0.3s)精准调节。 反吹气囊 硅胶材质,耐温-40℃~200℃,瞬时膨胀力达200N,确保滤芯深度清洁。 高/底料位计 射频导纳式料位计,防误报设计,控制物料装载量在30%-90%安全区间。 旋转卸料阀 六叶片星型结构,转速0-50r/min可调,卸料精度±1%,配备气密封防卡死装置。 真空阀与进料阀 气动蝶阀联动控制,切换时间≤0.5s,实现吸料-卸料流程无缝衔接。 电磁阀组 防爆型(Ex dⅡC T6),响应时间≤10ms,控制气路精准启停。
作为系统的核心设备,连续式真空上料机通过真空负压实现物料的密闭输送,其结构组成与工作原理如下: 1. 核心结构与功能 2.工作流程 1.吸料阶段:真空阀开启,罗茨风机产生-50kPa~-80kPa负压,物料经管道吸入筒体; 2.过滤阶段:滤芯阻隔粉尘,洁净空气排出,料位计实时监控装载量; 3.卸料阶段:底料位触发后,真空阀关闭,进料阀开启,旋转卸料阀定量排料; 4.反吹再生:脉冲阀瞬间喷吹,清除滤芯积粉,确保下一循环效率。 3.防爆设计要点 •本安型电路:控制回路24VDC,符合IEC 60079-11标准; •静电消除:筒体接地电阻≤4Ω,管道法兰跨接电阻≤0.03Ω; •结构防护:旋转部件IP65防护,轴承座温度监控(报警阈值80℃)。 三、系统优势与典型应用 1. 技术优势 • 连续作业能力:双阀组交替工作,理论输送量可达20t/h; • 防爆安全性:通过ATEX/NEPSI认证,适用于Zone 21/22危险区域; • 节能降耗:相比传统机械输送,能耗降低40%-60%。 2. 应用场景 • 锂电池行业:石墨烯、磷酸铁锂等易燃粉体的无尘输送; • 化工领域:钛白粉、尼龙颗粒的防爆型生产线供料; • 制药工程:API原料药的无交叉污染转运。
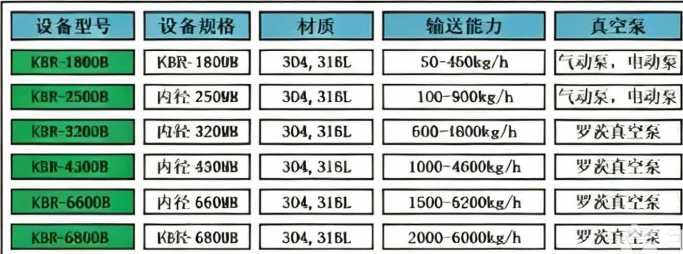
四、选型与维护建议 1. 选型参数:需综合物料堆积密度(通常0.3-1.5t/m³)、粒径(目数)、流动性(安息角)等特性; 2. 维护要点: – 每日检查脉冲阀动作次数(建议≤1200次/天); – 每月测试真空泄漏率(标准≤1kPa/min); – 每年更换滤芯(PTFE覆膜滤材寿命约3000-5000h)。 结语 防爆连续式真空上料机系统通过模块化设计与智能控制,实现了高危粉体物料输送的安全化、高效化。随着工业4.0技术的融合,未来将向预测性维护(如振动频谱分析滤芯堵塞)、数字孪生优化等方向发展,为流程工业的智能化升级提供核心装备支撑。
|