|
搅拌罐真空输送配料系统

一、工作流程
1. 前端:吨袋拆包机/无尘投料站卸料; 2. 计量:失重式/增重式称重模块按配方配料; 3. 输送:真空泵产生负压,密闭管路吸送粉体; 4. 分离:料气分离、脉冲反吹自清滤芯; 5. 投料:自动下料进入搅拌罐,可联动搅拌启停、料位连锁; 6. 控制:PLC触摸屏存储多套配方、自动记录、故障报警,可对接中控 。
二、系统组成
- 真空上料主机、真空泵/真空发生器 - 称重配料单元(梅特勒托利多C3传感器) - 密闭输送管路、旋风分离、过滤组件 - 流化助流气垫、振动助下料(防架桥堵料) - 电控柜、触摸屏、防爆/防静电选配 - 配套:吨袋拆包机、无尘投料站、缓存料仓
三、核心特点
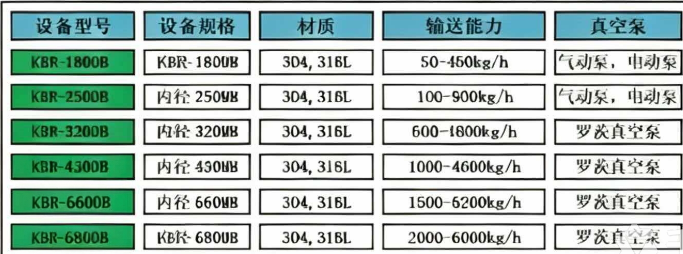
1. 无尘密闭:全程负压管道输送,无粉尘飞扬,改善车间环境; 2. 配料精度高:静态配料误差可稳定±0.2%以内,适合精细配方; 3. 易清洁:快拆结构,304/316L可选;食品医药款镜面抛光、无死角,适配GMP;化工耐磨防腐加厚款 ; 4. 防堵优化:流化气垫+助振,适合淀粉、石墨、钛白粉等易架桥粉料; 5. 非标适配:按厂房层高、输送距离、防爆等级、洁净等级定制;水平最远约80米、垂直最高20米;可多罐轮流投料; 6. 工况兼容:食品、锂电新材料、精细化工、医药、饲料、金属粉末;可做防静电、氮气保护防爆版本。
四、对比传统人工投料优势
- 减少人工、降低粉尘职业病风险; - 配方稳定、批次一致性提升; - 物料损耗更低; - 可连续化、自动化生产,数据可追溯。
五、适用场景
搅拌罐、反应釜、混合机、分散釜粉体自动投料;多原料自动配比、批量连续配料生产线;有粉尘管控、洁净车间、防爆要求的工厂
|