|
化工反应釜自动化密闭上料系统应用方案

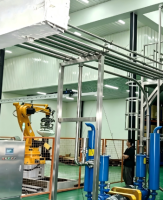
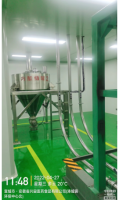
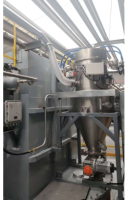
一、行业痛点:传统反应釜上料存在诸多难题 在精细化工、新材料、树脂合成、医药中间体等生产车间,传统反应釜人工投料模式长期制约安全生产与产品品质: 1. 粉尘污染严重:粉体原料人工倾倒时大量扬尘,车间环境恶劣,操作工易患上尘肺病;部分易燃易爆粉体还存在粉尘爆炸安全隐患。 2. 物料损耗大:扬尘造成原料浪费,高价值粉体原料损耗直接拉高生产成本,同时散落物料难以清理,滋生交叉污染。 3. 人工操作风险高:操作人员需登高至反应釜人孔投料,高空坠落、物料飞溅灼伤、有毒原料接触中毒等安全事故频发;开盖投料时釜内有机溶剂挥发,VOC 废气无组织排放,环保不达标。 4. 生产效率低下:单次投料耗时久,多台反应釜同步生产时需大量人工,人力成本高,投料量依靠人工称重,计量误差大,批次产品质量不稳定。 二、自动化密闭负压上料系统核心优势 图中整套设备为真空负压密闭上料配套反应釜成套装置,由负压吸料料仓、高负压输送风机、不锈钢真空管道、搅拌反应釜、防爆驱动搅拌机构、气动阀门自控组件组成,实现粉体原料从料仓至反应釜全流程密闭输送,完美解决传统投料弊端。 1. 全密闭无尘输送,安全环保 整套管路、缓冲料仓、反应釜完全密封,原料全程不与空气接触,无扬尘外泄,彻底改善车间生产环境;针对易燃易爆粉体可配套防爆风机、防静电不锈钢管道、隔爆阀门,消除粉尘爆炸隐患;釜体无需开盖投料,有机溶剂废气集中收集处理,满足化工行业环保排放要求。 2. 自动化精准计量,产品品质稳定 系统可配套失重计量、体积定量输送模块,投料量精准可控,无需人工反复称重;支持单批次定量投料、多原料顺序自动投料,投料速率可变频调节,保证反应釜内物料配比均匀,各批次产品一致性大幅提升,减少次品产出。 3. 降低人工依赖,消除操作安全隐患 全程自动化 PLC 程序控制,操作人员仅需在中控界面设置投料参数,无需登高开盖、人工搬运倾倒粉体原料,杜绝高空坠落、物料接触中毒、有机溶剂吸入等安全事故;单人可管控多台反应釜同步上料,大幅缩减岗位用工数量,降低人力管理成本。 4. 物料零损耗,适配多类型粉体原料 密闭管道输送无原料散落、扬尘损耗,高价值粉体原料利用率接近 100%;系统适配石墨粉、金属氧化物、树脂粉、医药粉末、食品粉料等干湿粉体,可根据物料特性定制缓冲料仓防架桥装置、管道防堵结构,适配长距离、多反应釜并联同步上料工况。 三、成套设备工艺流程 1. 负压生成:防爆负压风机启动,在缓冲料仓、不锈钢输送管道内部形成稳定负压真空环境; 2. 原料吸送:原料料桶 / 料仓出料口与真空管路对接,在负压吸力作用下粉体原料沿不锈钢管道密闭输送至顶部缓冲料仓; 3. 气料分离:缓冲料仓内置过滤除尘组件,粉体物料被拦截留存,含尘气体经过滤净化后由风机排出,无粉尘外泄; 4. 自动投料入釜:缓冲料仓底部气动卸料阀自动开启,粉体依靠自重落入下方保温反应釜,投料完成后阀门自动关闭,等待下一批次输送; 5. 搅拌反应:蓝色防爆搅拌电机驱动釜内搅拌桨同步运转,粉体与釜内液体充分混合反应,整套流程循环自动化运行。 四、适配应用场景 该套密闭真空上料反应釜系统广泛适用于: 1. 精细化工:树脂、涂料、助剂、胶粘剂合成生产线; 2. 新能源新材料:氧化铜、石墨、锂电粉体材料反应制备; 3. 医药化工:医药中间体、药用粉体配料反应; 4. 食品加工:糖粉、淀粉、食品添加剂搅拌反应釜投料; 5. 危化品化工:易燃易爆、有毒有害粉体密闭投料工况。 五、总结 相较于传统人工开盖投料,反应釜自动化负压密闭上料系统实现安全、环保、高效、提质、降本多重收益,是现代化工生产车间智能化改造的核心配套设备。图中多釜并联成套上料装置可实现整条生产线集中自控,满足连续化、规模化化工生产需求,同时符合国家安全生产、清洁生产相关规范要求。 |